


1. 切削性能
機械的切断(せん断、パンチング): あらゆる厚さの SPA{0}H プレートに適しており、バリが最小限に抑えられたきれいな直線エッジが得られます。-規則的な形状のバッチ切断に最適です。
熱切断(プラズマ、火炎、レーザー): 火炎切断は厚さ 6 mm 以上のプレートに適用されます。プラズマ/レーザー切断は、あらゆる厚さ (特に薄いプレート) に使用できます。レーザー切断により、高精度のくり抜きと不規則な装飾パターンが可能になり、屋外装飾コンポーネントのカスタム形状のニーズを完全に満たします。-
キーノート: 局所的なエッジの腐食を防ぎ、表面全体に均一な緑青が形成されるようにするため、後処理で切断エッジの簡単なバリ取りと研削のみが必要です。{0}}

2. 溶接性能
互換性のある溶接プロセス: 従来のすべての方法が適用可能です。被覆アーク溶接(SMAW), ガスメタルアーク溶接(GMAW/MIG/MAG)、 そしてサブマージアーク溶接(SAW)。また、コンポーネント取り付けのための現場での屋外溶接にも適しています。-
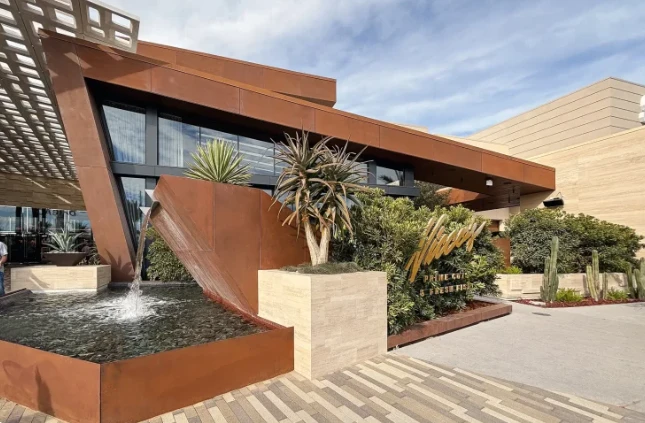
ろう材の選択: 特別な耐候性鋼溶接材料は必要ありません-標準の低炭素鋼溶接ワイヤ/電極(例: ER50-6、E4303)-十分であるため、処理コストが大幅に削減されます。
溶接前後の処理-: 室温では予熱は必要ありません。厚さ 20 mm 以上のプレートの場合、溶接中に簡単なパス間温度制御のみが必要です。 -溶接後の熱処理は不要です。-溶接スラグを取り除き、溶接継ぎ目を研磨して滑らかにするだけです。溶接領域には母材金属と一致する赤褐色の緑青が自然に形成され、コンポーネントの美的均一性が確保されます。{5}
キーノート: 溶接部の過度の酸化を防ぐため、高い溶接電流と速い溶接速度を避けてください。沿岸の高塩分環境での溶接では、透明で通気性のあるシーラーの薄い層を溶接継ぎ目に塗布して耐食性を高めることができます。{0}

重要な実践的なヒント
必ずバリ取りと研磨を行ってくださいエッジの切断と溶接の継ぎ目処理後、-これにより、きれいな外観が保証されるだけでなく、鋭い角に湿気が蓄積して局部的な腐食が発生するのを防ぎ、均一な緑青の形成が促進されます。
高い美的要件が求められる屋外装飾部品の場合、レーザー切断(高精度、バリなし)、{0}}ガスメタルアーク溶接(MIG/MAG)(スムーズな溶接、スパッタなし) が最適なプロセスの組み合わせです。
厚板(16mm以上)の場合、熱切断や溶接を行う際は、加飾部品の寸法精度に影響を及ぼす板の熱変形を避けるため、入熱を適切に管理してください。


